Extrusion screw compression ratio သည် feed section မှ metering section သို့ channel volume လျှော့ချမှုကို ဖော်ပြသည်။ နှိုင်းယှဉ်နိုင်သော pitch နှင့် channel geometry ရှိသော သမားရိုးကျဝက်အူတစ်ခုတွင်၊ feed channel depth ကို metering channel depth ဖြင့် ပိုင်းခြားထားသော အသုံးဝင်သော အနီးစပ်ဆုံးကိုပေးပါသည်။ အချိုးတစ်ခုတစ်ခုတည်းမှမဟုတ်ဘဲ အပြည့်အ၀ ပုံဆွဲခြင်းနှင့် အမှန်တကယ် ဖိဒ်အခြေအနေများမှ အစားထိုးတစ်ခုကို ရွေးချယ်ပါ- 3:1 အမှတ်အသားပြုထားသော ဝက်အူနှစ်ခုသည် မတူညီသော ချန်နယ်အတိမ်အနက်နှင့် အသွင်ကူးပြောင်းမှုပရိုဖိုင်များ ရှိနိုင်ပါသည်။
အားဖြင့်EJS စက်မှုဝန်ကြီးဌာန
- စည်ပေါက်ကိုမဟုတ်ဘဲ ဝက်အူအချင်းနှင့် အမြစ်အချင်းမှ ချန်နယ်အတိမ်အနက်ကို တွက်ချက်ပါ။
- ဝက်အူနှစ်ခုကို တူညီသည်ဟု လက်မခံမီ ပကတိအတိမ်အနက်နှင့် ဇုန်အလျားများကို နှိုင်းယှဉ်ပါ။
- regrind ပုံသဏ္ဍာန်နှင့် loading အပါအဝင် hopper သို့ဝင်ရောက်သည့်ပစ္စည်းကိုဖော်ပြပါ။
- အချိုးအစားမပြောင်းမီ အစာကျွေးခြင်း၊ အရည်ပျော်ခြင်း၊ ကန့်သတ်ခြင်းနှင့် ဝတ်ဆင်ခြင်းတို့ကို စစ်ဆေးပါ။
- rpm ဆက်တင်တစ်ခုတည်းမဟုတ်ဘဲ တည်ငြိမ်သောထုတ်လုပ်မှုတိုင်းတာမှုများဖြင့် အစားထိုးမှုကို အတည်ပြုပါ။
screw compression ratio က ဘာကိုတိုင်းတာသလဲ။
သမားရိုးကျ ဝက်အူတစ်ခုတွင် feed အပိုင်း၊ အကူးအပြောင်းအပိုင်းနှင့် မီတာတိုင်းတာမှုအပိုင်း ပါရှိသည်။ feed channel သည် အစိုင်အခဲပစ္စည်းများကို လက်ခံရရှိသည် ။ အကူးအပြောင်းသည် အရည်ပျော်လာသည်နှင့်အမျှ channel ဂျီသြမေတြီကို ပြောင်းလဲပါသည်။ မီတာတိုင်းတာမှုအပိုင်းသည် စွန့်ထုတ်မှုဆီသို့ အရည်ပျော်သွားစေသည်။ Compression ratio သည် ဤလုပ်ငန်းစဉ်၏အစနှင့်အဆုံးကြားရှိ ဂျီဩမေတြီဆက်နွယ်မှုကို ဖော်ပြသည်။ ၎င်းသည် အသေခံဖိအား၊ ထုတ်ကုန်သိပ်သည်းဆ သို့မဟုတ် မော်တာစွမ်းဆောင်ရည်ကို တိုင်းတာခြင်းမရှိပါ။
ရိုးရှင်းသော ကိန်းသေဝက်အူတစ်ခုအတွက် အလုပ်ရုံ တွက်ချက်မှုမှာ-
နှိမ့်ချမှုအချိုး ≈ feed channel depth/metering channel depth
ယေဘူယျအားဖြင့် အဓိပ္ပါယ်ဖွင့်ဆိုချက်သည် ညီမျှသော လေယာဉ်ခရီးစဉ်များထက် ချန်နယ်ပမာဏများကို နှိုင်းယှဉ်ပါသည်။ အတိမ်အနက်ဖြတ်လမ်းသည် ယှဉ်နိုင်သော pitch နှင့် channel geometry လိုအပ်သည်။ ၎င်းတို့ပြောင်းလဲသွားပါက၊ အတိအကျ volumetric ရလဒ်အဖြစ် အတိမ်အနက်အချိုးကို ခံယူမည့်အစား သက်ဆိုင်ရာ volumes များကို အကဲဖြတ်ရန် ပုံကို အသုံးပြုပါ။Allan Griff ၏ screw geometry ၏ ရှင်းလင်းချက်ယင်းကို ခွဲခြားသိမြင်စေပြီး အမှန်တကယ် နက်နဲမှုမရှိဘဲ အချိုးအပေါ် မှီခိုခြင်းမပြုရန် သတိပေးသည်။
L/D သည် မတူညီသော အရာများကို ဖော်ပြသည်- ထိရောက်သော အလုပ်အလျားကို ဝက်အူအပြင်ဘက် အချင်းဖြင့် ပိုင်းခြားထားသည်။ အလုပ်လုပ်သောအရှည် 2,700 မီလီမီတာနှင့် အချင်း 90 မီလီမီတာသည် 30:1 ဖြစ်သည်။ ထုတ်လုပ်သူသည် ထိုအလုပ်ချိန်ကို မည်သည့်နေရာတွင် စတင်ပြီး အဆုံးသတ်ကြောင်း အတည်ပြုပါ။ drive extension သည် စက်ပိုင်းဆိုင်ရာ ပုံဆွဲပေါ်တွင် ပါ၀င်သော်လည်း တိတ်တဆိတ် အပိုလုပ်ဆောင်ခြင်း အရှည်မဖြစ်သင့်ပါ။
“90 mm၊ 30:1၊ 3:1” ကိုဖတ်သည့် သတ်မှတ်ချက်တစ်ခုသည် များပြားလှသော အချက်အလက်များကို ပျောက်ကွယ်သွားစေသည်။ ၎င်းသည် feed depth, metering depth, transition length, pitch change or geometry ရောနှောခြင်းကို မခွဲခြားပါ။ ထည့်သွင်းထားသောဝက်အူနှင့် အစားထိုးကိုးကားချက်ကို မနှိုင်းယှဉ်မီ ထိုအတိုင်းအတာများကို မေးမြန်းပါ။ ပိုမိုကျယ်ပြန့်သော ဝယ်ယူမှုစာရင်းအတွက်၊ တွင် ကြည့်ရှုပါ။EJS extruder ဝက်အူစည်လမ်းညွှန်.
ဝက်အူပုံဆွဲခြင်းမှ ဖိသိပ်မှုအချိုးကို တွက်ချက်နည်း
feed နှင့် metering channels များတွင် နှိုင်းယှဉ်နိုင်သော pitch နှင့် flight geometry ပါရှိသည့် သမားရိုးကျ၊ single-start design ဖြင့် စတင်ပါ။ အပိုင်းတစ်ခုစီ၏ အဆက်မပြတ်-အတိမ်အနက်အပိုင်းကို ရှာပါ။ အချွန်အတက်အတွင်းမှ ဖိဒ်ဖတ်ခြင်း သို့မဟုတ် ရောစပ်စက်၊ သက်သာရာရ သို့မဟုတ် ပျက်စီးနေသော အစွန်းများမှ တိုင်းတာခြင်းဖတ်ခြင်းကို မယူပါနှင့်။
တည်နေရာတစ်ခုစီအတွက် radial channel depth ကို တွက်ချက်ပါ-
ချန်နယ်အတိမ်အနက် = (အချင်း − အမြစ်အချင်း) / ၂
တိုင်းတာမှုနှစ်ခုလုံးသည် အချင်းဖြစ်သောကြောင့် ကိစ္စနှစ်ခုဖြင့် ပိုင်းခြားခြင်းဖြစ်သည်။ အချင်းခြားနားချက်ကို အသုံးပြုခြင်းဖြင့် အစီရင်ခံထားသော အတိမ်အနက်ကို နှစ်ဆတိုက်ရိုက်ဖြစ်စေသည်၊ မှားယွင်းသောအတိမ်အနက်နှစ်ခုကို ညီမျှစွာခွဲလိုက်သောအခါ အမှားပျောက်သွားနိုင်သည် ။ ထုတ်လုပ်မှုအတိုင်းအတာ မှားယွင်းနေချိန်တွင် အချိုးသည် မှန်ကန်နေနိုင်သည်။
အလုပ်လုပ်သော 90 မီလီမီတာ ဥပမာ
အောက်ပါအတိုင်းအတာများသည် အကြံပြုထားသော ဝက်အူဒီဇိုင်း သို့မဟုတ် ထုတ်လုပ်မှုစမ်းသပ်မှုမဟုတ်ဘဲ ယူဆထားသည့် တွက်ချက်မှုဥပမာတစ်ခုဖြစ်သည်။
| အတိုင်းအတာ | ကျွေးမွေးမှုအပိုင်း | တိုင်းတာခြင်းအပိုင်း |
|---|---|---|
| လုံးပတ်ပြင်ပြေး | 90 မီလီမီတာ | 90 မီလီမီတာ |
| အမြစ်ချင်း | 72 မီလီမီတာ | 84 မီလီမီတာ |
| ချန်နယ်အတိမ်အနက်ကို တွက်ချက်သည်။ | (90 − 72) / 2 = 9 မီလီမီတာ | (90 − 84) / 2 = 3 မီလီမီတာ |
| အနီးစပ်ဆုံး ချုံ့အချိုး | 9/3 = 3:1 | တူညီသောအတိမ်အနက်အချိုးအစားတွက်ချက် |
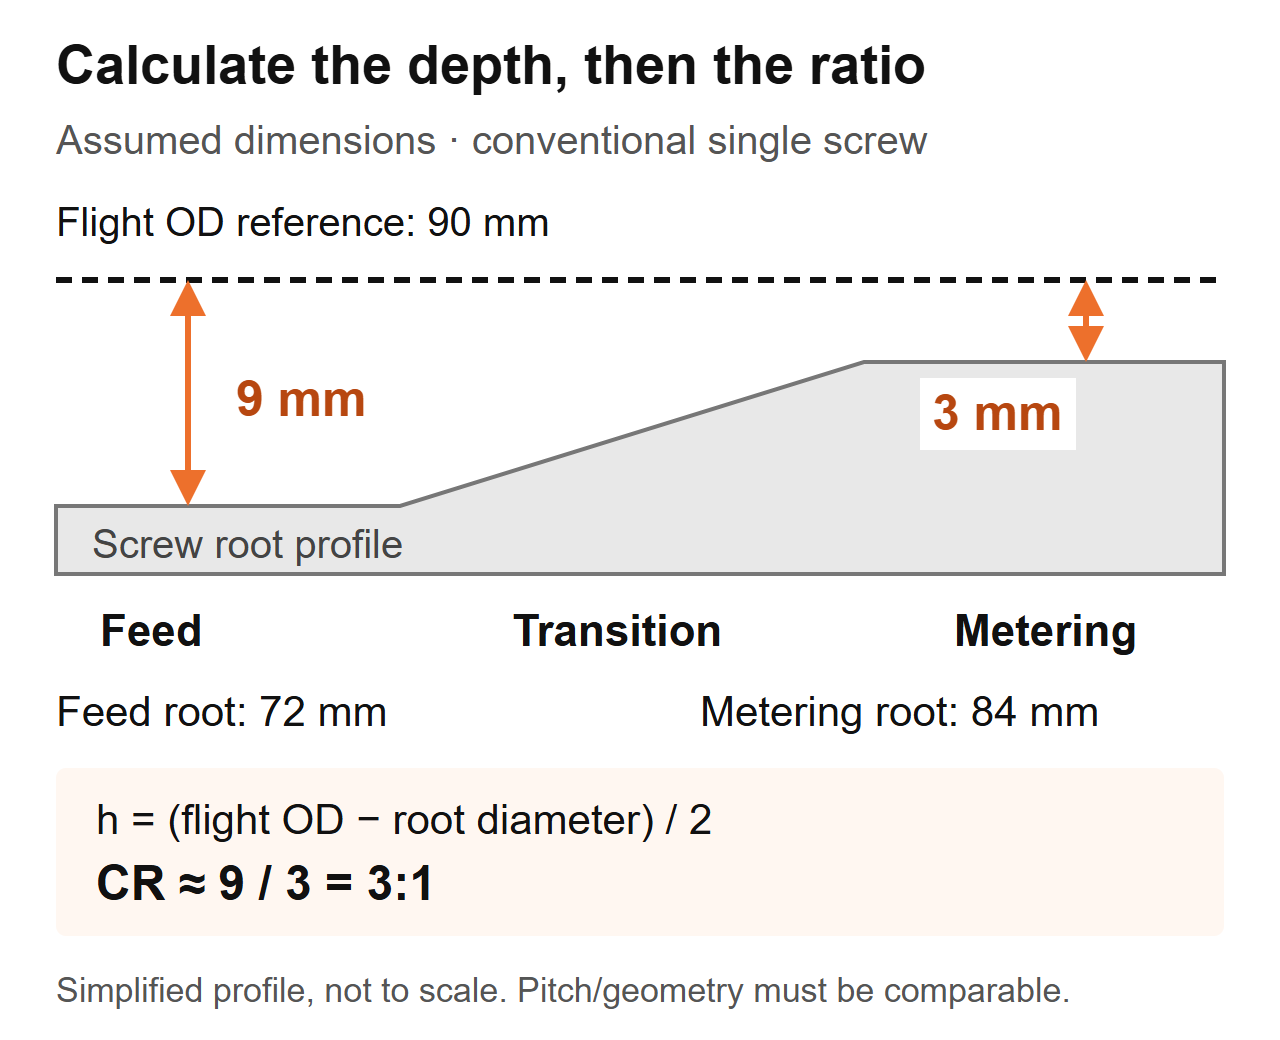 ကိန်းဂဏန်းတွက်ချက်မှု- သမားရိုးကျဝက်အူတစ်ခုအတွက် ယူဆရသည့်အတိုင်းအတာ။ ပရိုဖိုင်သည် ရိုးရှင်းပြီး ထုတ်လုပ်မှုပုံဆွဲခြင်းမဟုတ်ပါ။
ဖယ်ရှားထားသောဝက်အူကို စစ်ဆေးနေပါက axial တည်နေရာ၊ တိုင်းတာသော ပျံသန်းမှုအချင်းနှင့် အမြစ်အချင်းတို့ကို အတူတကွ မှတ်တမ်းတင်ပါ။ စက်၏ သီးခြားခွဲထုတ်ခြင်းနှင့် ဘေးကင်းစွာ ဖယ်ရှားခြင်းလုပ်ငန်းစဉ်ကို လိုက်နာပါ၊ မျက်နှာပြင်များကို မပြောင်းလဲဘဲ အစိတ်အပိုင်းကို သန့်ရှင်းစေပြီး သင့်လျော်သော ချိန်ညှိကိရိယာများကို အသုံးပြုပါ။ ထုတ်လုပ်သူ၏ စစ်ဆေးရေးလုပ်ငန်းစဉ်သည် တိုင်းတာခြင်းနည်းလမ်းနှင့် လက်ခံမှုစံနှုန်းများကို ဆုံးဖြတ်ခွင့်ပြုပါ။
ပြင်ပအချင်းအတွက် စည်အတွင်းအချင်းကို အစားထိုးခြင်းမပြုပါနှင့်။ ထိုတွက်ချက်မှုတွင် ဝက်အူမှ စည်ရှင်းလင်းရေး ပါဝင်သည်။ စုတ်ပြဲနေသည့် အစိတ်အပိုင်းတွင်၊ တိုင်းတာထားသော ဂျီသြမေတြီသည် မူလဒီဇိုင်းကို ကိုယ်စားပြုနေဆဲဟု မယူဆလိုက်ပါနှင့်။ လျှော့ချထားသော ပျံသန်းမှုအချင်းသည် အတိမ်အနက် တွက်ချက်မှုကို ပြောင်းလဲစေသည်။ မူရင်းပုံဆွဲရယူပြီး စည်ပိုင်းကို သီးခြားစီ တိုင်းတာပါ။ ဟိEJS ဝန်ဆောင်မှုဘဝလမ်းညွှန်ဝက်အူနှင့် စည်တိုင်းတာခြင်းများသည် အဘယ်ကြောင့် အရေးကြီးကြောင်း ရှင်းပြသည်။
အဘယ်ကြောင့်ဆိုသော် 3:1 screw နှစ်ခုသည် ကွဲပြားစွာ လုပ်ဆောင်နိုင်သနည်း။
အချိုးတစ်ခုသည် ချန်နယ်တစ်ခုစီ၏ အရွယ်အစားကို မသတ်မှတ်ပါ။ တူညီသော ယူဆချက် 90 မီလီမီတာ ဥပမာတွင်၊ ဒုတိယဝက်အူတစ်ခုတွင် feed root သည် 84 mm နှင့် metering root ၏ 88 mm ရှိနိုင်သည်။ ၎င်း၏အတိမ်အနက်သည် 3 မီလီမီတာနှင့် 1 မီလီမီတာဖြစ်မည်ဖြစ်ပြီး ၎င်း၏အတိမ်အနက်အချိုးမှာလည်း 3:1 ဖြစ်သည်။ ၎င်းသည် 9 mm/3 mm ဝက်အူ၏ အတိုင်းအတာ မိတ္တူမဟုတ်ပါ။
| နှိုင်းယှဉ်ချက် | ယူဆရဝက်အူ A | ဝက်အူ B ဟု ယူဆရသည်။ | ဝယ်သူ ဘယ်လို ထူထောင်နိုင်မလဲ။ |
|---|---|---|---|
| လုံးပတ်ပြင်ပြေး | 90 မီလီမီတာ | 90 မီလီမီတာ | တူညီသောအမည်ခံဝက်အူအချင်း |
| ချန်နယ်စူးကျွေးပါ။ | ၉ မီလီမီတာ | 3 မီလီမီတာ | ကွဲပြားခြားနားသော ပကတိ ဂျီသြမေတြီ ဖိဒ် |
| ချန်နယ်အတိမ်အနက်ကို တိုင်းတာခြင်း။ | 3 မီလီမီတာ | 1 မီလီမီတာ | ကွဲပြားခြားနားသော ပကတိအတိုင်းအတာ ဂျီသြမေတြီ |
| အနီးစပ်ဆုံး အတိမ်အနက်အချိုး | ၃:၁ | ၃:၁ | တူညီသောအချိုး၊ တူညီသောဝက်အူများမဟုတ်ပါ။ |
| အကူးအပြောင်းအရှည်နှင့် အစေး | မသတ်မှတ်ထားပါ | မသတ်မှတ်ထားပါ | စွမ်းဆောင်ရည် နှိုင်းယှဉ်မှုမှာ မပြည့်စုံပါ။ |
ဤဥပမာသည် အတိုင်းအတာတစ်ခုအထိသာ နိဂုံးချုပ်မှုကို ထောက်ခံပါသည်။ ၎င်းသည် ဖြတ်သန်းမှု ကွာခြားချက်၊ အရည်ပျော်သည့် အပူချိန် ကွာခြားချက် သို့မဟုတ် သင့်အစေးကို လည်ပတ်သင့်သည့် ဝက်အူကို မသတ်မှတ်ပါ။ ထိုမေးခွန်းများသည် ကျန်ရှိသော ဂျီသြမေတြီနှင့် လုပ်ငန်းဆောင်ရွက်မှု အခြေအနေများ လိုအပ်ပါသည်။
အစားထိုးမှုတစ်ခုကို တူညီသောသတ်မှတ်ချက်အဖြစ် ကိုးကားသည့်အခါ ကျွန်ုပ်တို့စစ်ဆေးသောအရာ
EJS အစားထိုးခြင်းလုပ်ငန်းတွင်၊ တူညီသောအချင်းဖြစ်သော L/D နှင့် 3:1 compression ratio ရှိသောဝက်အူနှစ်ခုသည် သန့်ရှင်းသွားသော်လည်း တစ်ခုက အပူဒဏ်မခံနိုင်သောဒြပ်ပေါင်းကို အပူလွန်ကဲနေချိန်တွင် သန့်ရှင်းသွားပါသည်။ ၎င်းတို့၏ အကူးအပြောင်းအပိုင်းများသည် မတူညီသော ရာထူးများဖြင့် စတင်ခဲ့ပြီး အရှည်အမျိုးမျိုးရှိသည်။ ထို့ကြောင့် quotation ပေါ်ရှိ နံပါတ်များသာမက ဇုန်ပရိုဖိုင်ကို နှိုင်းယှဉ်ပါသည်။
အစားထိုးပုံဆွဲခြင်းတွင် ဖိဒ်ကဏ္ဍပြီးဆုံးသည့်နေရာနှင့် တိုင်းတာခြင်းစတင်သည့်နေရာကို အမှတ်အသားပြုပါ။ ထို့နောက် ထိုကြားကာလတစ်လျှောက် အတိမ်အနက်ကို နှိုင်းယှဉ်ပါ။ အချိုးတစ်ခုသည် အဆုံးမှတ်များကိုပေးသည်။ ပရိုဖိုင်သည် ၎င်းတို့ကြားတွင် ချန်နယ်ပြောင်းလဲပုံကို ပြသသည်။ တစ်ဖက်က အစားထိုးတာမဟုတ်ဘူး။
ဒါကလည်း "တိုးချုံ့ချဲ့" ဟာ မပြည့်စုံတဲ့ ဒီဇိုင်းညွှန်ကြားချက်တစ်ခုလည်း ဖြစ်ပါတယ်။ feed depth တိုးခြင်းနှင့် မီတာတိုင်းတာခြင်း အတိမ်အနက်ကို လျှော့ချခြင်း နှစ်ခုလုံးသည် အချိုးကို တိုးစေသော်လည်း ၎င်းတို့သည် ဝက်အူ၏ မတူညီသော အစိတ်အပိုင်းများကို ပြောင်းလဲပါသည်။ မည်သည့်အတိုင်းအတာ အပြောင်းအလဲ၊ မပြောင်းလဲသေးသည့် ပြဿနာကို ဖြေရှင်းရန် ရည်ရွယ်ထားသည့် အပြောင်းအလဲကို တိုင်းတာသတ်မှတ်ပါ။ မဟုတ်ပါက ပေးသွင်းသူနှင့် ထုတ်လုပ်ရေးအဖွဲ့သည် မတူညီသော ပြုပြင်မွမ်းမံမှုများကို ဆွေးနွေးနေပေမည်။
အစေး၊ အစာပုံစံနှင့် ဖြည့်စွက်စာများသည် ဆုံးဖြတ်ချက်အပေါ် မည်ကဲ့သို့ အကျိုးသက်ရောက်သနည်း။
ပိုလီမာအမည်သည် ပြီးပြည့်စုံသော feed specification မဟုတ်ပါ။ အဆင့်၊ ဖြည့်စွက်ပစ္စည်းများ၊ အမှုန်အမွှားပုံစံ၊ အစိုဓာတ်ပြင်ဆင်မှုနှင့် ရောစပ်မှုတို့ကို မှတ်တမ်းတင်ထားပါ။ အစေ့အဆန်များ၊ မြေသားအစွန်းပိုင်းဖြတ်ပိုင်းနှင့် ပုံမမှန်သော အပေါက်များသည် အစာလည်ချောင်းတွင် ကွဲပြားစွာပြုမူနေချိန်တွင် တူညီသောပိုလီမာအမည်ကို သယ်ဆောင်နိုင်သည်။Jim Frankland ၏ compression-ratio ဆွေးနွေးမှုအစေးအမျိုးအစားကို လုံလောက်သောရွေးချယ်မှုစည်းမျဉ်းအဖြစ် ကုသခြင်းထက် အစုလိုက်သိပ်သည်းမှုနှင့် ပွတ်တိုက်မှုအပါအဝင် နို့တိုက်ခြင်းနှင့် အရည်ပျော်ခြင်းကို ထည့်သွင်းစဉ်းစားသည်။
ဖိဒ်ပြောင်းသည့်အခါ ကျွန်ုပ်တို့မေးသော ပထမမေးခွန်း
EJS စုံစမ်းမေးမြန်းမှုတွင် 90 mm ဝက်အူ၊ 30:1 L/D နှင့် 3:1 compression ratio ပါ၀င်သည်။ လိုင်းသည် တဟုန်ထိုး ဖိအားနှင့် တသမတ်တည်း မညီသော နံရံအထူရှိကာ ကနဦး တောင်းဆိုချက်မှာ ဝတ်ဆင်ထားသော ဝက်အူကို ကူးယူရန် ဖြစ်သည်။ မူလထုတ်လုပ်ရေးစနစ်နှင့် နှိုင်းယှဉ်ပါက ယခု hopper ထဲသို့ မည်သည့်အရာများ ဝင်ရောက်လာသည်ကို ကျွန်ုပ်တို့ မေးမြန်းခဲ့သည်။ အပင်သည် ၎င်း၏ကိုယ်ပိုင် အစွန်းအဖြတ်အတောက်များကို အစာကျွေးခြင်းသို့ စတင်ပေါင်းစပ်ခဲ့သည်။ မပြောင်းလဲသော ပုံတစ်ပုံကို လက်ခံခြင်းမပြုမီ အစားထိုးသတ်မှတ်မှုတွင် ထိုပြောင်းလဲမှုသည် သက်ဆိုင်ပါသည်။
သင့်ကိုယ်ပိုင်စာကြောင်းအတွက်၊ အရာအားလုံးကို "ပြန်လည်အသုံးပြုထားသော ပလတ်စတစ်" အဖြစ်ဖော်ပြမည့်အစား ကိုယ်စားလှယ်အစာနမူနာများကို စုဆောင်းပါ။ သတ်မှတ်ထားသော ကွန်တိန်နာ၊ ဖြည့်နည်းနှင့် အလေးချိန်လုပ်ထုံးလုပ်နည်းကို အသုံးပြု၍ လျော့ရဲသော အစုလိုက်သိပ်သည်းဆကို တိုင်းတာပါ။ ပစ္စည်းကို လွတ်လပ်စွာ သွန်းလောင်းခြင်း သို့မဟုတ် ကျစ်လျစ်ခြင်းရှိမရှိ မှတ်တမ်းတင်ပါ။ မတူညီသောနည်းလမ်းများဖြင့် ရလဒ်နှစ်ခုကို မနှိုင်းယှဉ်ပါနှင့်။ ဓာတ်ပုံများကို စကေးတစ်ခုဖြင့် ထည့်သွင်းပြီး ရောစပ်သည့်နည်းလမ်းကို မှတ်သားပါ။
| ကျွေးတဲ့အခြေအနေ | အချက်အလက်စုဆောင်းရန် | ဖြေရှင်းရန် မေးခွန်းပုံစံ |
|---|---|---|
| ကညာအလုံးများ | အဆင့်၊ ခဲပုံသဏ္ဍာန်၊ ပြင်ဆင်မှုနှင့် လက်ရှိတည်ငြိမ်သော ဆက်တင်များ | ထူထောင်ထားသော ဂျီသြမေတြီသည် ဤတာဝန်အတွက် သင့်လျော်ဆဲဖြစ်ပါသလား။ |
| Pellet/rerind ရောစပ်ပါ။ | အချိုးအစား၊ အမှုန်အရွယ်အစား ပျံ့နှံ့မှု၊ အစုလိုက် သိပ်သည်းဆ ရောစပ်ခြင်း။ | ပြေးခြင်းတစ်လျှောက် ဖိဒ်သည် တသမတ်တည်း ရှိနေပါသလား။ |
| ဖလင်အမှုန်အမွှားများ သို့မဟုတ် အစွန်းများကို ဖြတ်တောက်ပါ။ | ပုံသဏ္ဍာန်၊ အစာကျွေးသည့်နည်းလမ်း၊ လေ့လာတွေ့ရှိချက်များကို ပေါင်းကူးခြင်းနှင့် အစုလိုက်သိပ်သည်းမှု | ပစ္စည်းသည် ဖိဒ်ကဏ္ဍကို စိတ်ချယုံကြည်စွာ ဝင်ရောက်နိုင်ပါသလား။ |
| အမှုန့် သို့မဟုတ် အခြောက် ရောစပ်ပါ။ | ဖော်မြူလာ၊ စီးဆင်းမှုအပြုအမူနှင့် ဖိဒ်စနစ်အသေးစိတ် | ဤပစ္စည်းအတွက် ကျွေးမွေးခြင်းအစီအစဉ်သည် သင့်လျော်ပါသလား။ |
| ခြံဝင်း အပြည့် | Filler အမျိုးအစားနှင့် အချိုးအစား၊ ပြင်ဆင်မှုနှင့် ဝတ်ဆင်မှုမှတ်တမ်း | အရည်ပျော်ခြင်း၊ အပူနှင့် ဝတ်ဆင်ခြင်း လိုအပ်ချက်များသည် အဘယ်နည်း။ |
"အမြောက်အများသိပ်သည်းဆ နည်းပါးသော အချိုးသည် အမြဲတမ်း ပိုမြင့်ရန်လိုအပ်သည်" ဖြစ်သောကြောင့် ဤဇယားကို မဖတ်ပါနှင့်။ ဂျီသြမေတြီပြောင်းလဲမှုတစ်ခုသည် ပေါင်းကူးခြင်း၊ ခွဲခြားခြင်း သို့မဟုတ် ကိုက်ညီမှုမရှိသော ဖြည့်စွက်စာအား အလိုအလျောက် ပြုပြင်၍မရပါ။ compression ratio မှ ဝတ်ဆင်ရန် ခံနိုင်ရည်အား မရွေးချယ်သင့်ပါ။ ပြန်လည်သုံးသပ်ပါ။EJS ဝက်အူစည်ပစ္စည်းများလမ်းညွှန်ဖော်မြူလာပြောင်းလဲသောအခါ သီးခြားစီ။
အရမ်းမြင့်လား နိမ့်လွန်းလား? ဝက်အူမပြောင်းမီ လုပ်ငန်းစဉ်ကို စစ်ဆေးပါ။
ဖိအားများ မြင့်တက်လာခြင်း၊ အရည်မပျော်သော အမှုန်အမွှားများနှင့် အရည်ပျော်မှု မြင့်တက်လာခြင်းတို့သည် စုံစမ်းစစ်ဆေးရန် အကြောင်းရင်းများဖြစ်သည်။ ၎င်းတို့သည် compression ratio ကို တိုင်းတာခြင်းမဟုတ်ပါ။ အသုံးဝင်သော ရောဂါရှာဖွေရေး အစီအစဥ်သည် အစာကျွေးခြင်း၊ အရည်ပျော်ခြင်း၊ ရေအောက်ပိုင်း ကန့်သတ်ချက် သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ ဂျီသြမေတြီ စုတ်ပြဲခြင်းမှ စတင်ခြင်း ရှိ၊မရှိကို သတ်မှတ်ရန် ဖြစ်သည်။
ပထမဦးစွာ တူညီသော ပစ္စည်းနှင့် ထုတ်ကုန်ကို အသုံးပြု၍ တည်ငြိမ်သော သမိုင်းဝင် လည်ပတ်မှုနှင့် နှိုင်းယှဉ်ပါ။ သေတ္တာ၊ ဖန်သားပြင် စီစဉ်မှုနှင့် တိုင်းတာမှုတည်နေရာများကို တသမတ်တည်းထားပါ။ အမှန်တကယ်ထွက်ရှိမှု၊ ဝက်အူအမြန်နှုန်း၊ အရည်ပျော်သည့်အပူချိန်၊ ဖိအား၊ drive load နှင့် မြင်နိုင်သောချို့ယွင်းချက်များကို အတူတကွ မှတ်တမ်းတင်ပါ။ Barrel temperature settings တစ်ခုတည်းသည် အရည်ပျော်သည့်အပူချိန်ကို မသတ်မှတ်ပါ။
| လေ့လာရေး | ဂျီသြမေတြီ မပြောင်းလဲမီ စစ်ဆေးမှုများ | တောင်းဆိုမှုတွင် ထည့်သွင်းရန် အထောက်အထားများ |
|---|---|---|
| ဖိအားနှင့် အထွက်နှုန်းသည် အတက်အကျရှိသည်။ | Hopper ထောက်ပံ့မှု၊ ပေါင်းကူးမှု၊ feeder ညီညွတ်မှု၊ ပေါင်းစပ်ပြောင်းလဲမှုများနှင့် ကန့်သတ်ချက်များ | အချိန်ညှိထားသော အမြန်နှုန်း၊ ဖိအားနှင့် အထွက်မှတ်တမ်းများ |
| အမှုန်အမွှားတွေ ပေါ်လာတယ်။ | အစာနှုန်း၊ အရည်ပျော်မှုအခြေအနေ၊ အစေးပြောင်းလဲမှုများ၊ လည်ပတ်မှုနှုန်းနှင့် ဝက်အူပရိုဖိုင် | မှတ်တမ်းတင်ထားသော လည်ပတ်မှုအမှတ်သို့ ချိတ်ဆက်ထားသော နမူနာများ သို့မဟုတ် ဓာတ်ပုံများ |
| အရည်ပျော်သည့်အပူချိန်သည် လွန်ကဲသည်။ | အမှန်တကယ် အရည်ပျော်သောစာဖတ်ခြင်း၊ အမြန်နှုန်း၊ ကန့်သတ်ချက်၊ အအေးခံခြင်းနှင့် ရောနှောမှုအခြေအနေ | တိုင်းတာမှုနည်းလမ်း၊ တည်နေရာနှင့် တည်ငြိမ်သော ပြေးဖတ်မှုများ |
| Output သည် မပြောင်းလဲသော rpm တွင် ကျသည်။ | အမှန်တကယ် အစာထောက်ပံ့မှု၊ အစေးအခြေအနေ၊ သေဆုံး/မျက်နှာပြင်များနှင့် ကိုက်ညီသော ဝက်အူ/စည် ဝတ်ဆင်မှု | rpm အလိုက် အထွက်နှုန်း နှင့် ပြုပြင်ထိန်းသိမ်းမှု နှင့် တိုင်းတာမှု မှတ်တမ်းများ |
| အနက်ရောင် အစက်အပြောက်များ သို့မဟုတ် အရောင်ပြောင်းလာခြင်း | ပစ္စည်းသမိုင်း၊ ယိုယွင်းနေသောနေရာများ၊ နေထိုင်မှုအခြေအနေများနှင့် သန့်ရှင်းရေး | Defect pattern နှင့် run တွင်ပေါ်လာသောအခါ |
အဘယ်ကြောင့်ဆိုသော် မြင့်မားသောအချိုးသည် အလိုအလျောက် တိုးတက်မှုမဟုတ်ပေ။
Lin Jin နှင့် Mark A. Spalding တို့သည် 2.0 မှ 3.6 အထိ 2.0 မှ 3.6 အထိ 2.5 လက်မ extruder နှင့် ဖိသိပ်မှု အချိုးငါးခုကို အသုံးပြု၍ ထိန်းချုပ်ထားသော LLDPE လေ့လာမှုတစ်ခုကို အစီရင်ခံခဲ့သည်။ တိုင်းတာမှုအတိမ်အနက်သည် 0.125 လက်မကျန်ရှိပြီး feed depth ကိုပြောင်းလဲထားသည်။ 110 မှ 150 rpm တွင်၊ ပိုမိုမြင့်မားသောအချိုးအစားရှိသောဝက်အူများသည် အချိုးအစားအောက်ပိုင်းဒီဇိုင်းများထက် 5 မှ 10°C ခန့် အရည်ပျော်သောအပူချိန်ကိုထုတ်ပေးသည်။ ဤအရာများသည် EJS အစားထိုးမှုအတွက် အပူချိန်ခန့်မှန်းခြင်းမဟုတ်ဘဲ အဆိုပါကိရိယာများ၊ အစေးနှင့် စမ်းသပ်မှုများအတွက် ရလဒ်များဖြစ်သည်။ စာရေးသူကိုကြည့်ပါ၊compression-ratio စွမ်းဆောင်ရည်လေ့လာမှု.
သီးခြားMark A. Spalding မှ ပြဿနာဖြေရှင်းခြင်း ဥပမာပထမအဆင့် အချိုး 3.1 ရှိသော 6 လက်မ၊ နှစ်ဆင့် ABS extrusion ဝက်အူကို ဖော်ပြသည်။ အရည်ကျိုမရသေးသောပစ္စည်းများသည် ခရုပတ်ဆည်ကို ပိတ်ဆို့ထားသည်။ အဆိုပြုထားသော အစားထိုးမှုသည် ထိုအချိုးကို 2.5 သို့ လျှော့ချခဲ့သည်။ ၎င်းသည် universal ABS အကြံပြုချက်မဟုတ်ဘဲ အရည်ပျော်သည့်ပြဿနာအတွက် တိကျသောဒီဇိုင်းတုံ့ပြန်မှုဖြစ်သည်။
အင်ဂျင်နီယာမေးခွန်းကို ဘောင်ခတ်ရန် ထိုဥပမာများကို အသုံးပြုပါ- ဝက်အူသည် လိုအပ်သော လည်ပတ်မှုအမှတ်တွင် ရရှိသည့် အခဲများကို အရည်ပျော်နိုင်ပါသလား။ နမူနာနှစ်ခုလုံးကို ယေဘူယျ resin-to-ratio ဇယား သို့မဟုတ် ယူဆရသည့် EJS စွမ်းဆောင်ရည်ရလဒ်အဖြစ်သို့ မပြောင်းပါနှင့်။
compression-ratio နံပါတ်တစ်ခုတည်းနဲ့ မလုံလောက်တဲ့အခါ
ရိုးရှင်းသော feed-depth/metering-depth နှိုင်းယှဥ်မှုသည် သတ်မှတ်ထားသောဝက်အူဂျီသြမေတြီတစ်ခုမှပိုင်ဆိုင်သည်။ ၎င်းကိုအသုံးမပြုမီ ဝက်အူအမျိုးအစားနှင့် အစာကျွေးခြင်းအစီအစဉ်ကို ခွဲခြားသတ်မှတ်ပါ။ ဒီဇိုင်းတစ်ခုအတွက် ဖော်ပြထားသော အချိုးသည် အခြားတစ်ခုအတွက် တူညီသောအရာဟု မဆိုလိုပါ။
အတားအဆီးဝက်အူသည် ပစ္စည်းကို အစိုင်အခဲနှင့် အရည်ပျော်လမ်းကြောင်းများအဖြစ် ပိုင်းခြားသည်။ ၎င်း၏ဖော်ပြချက်သည် သမားရိုးကျ အရင်းတိုင်းတာမှုနှစ်ခုမျှသာမဟုတ်ဘဲ ချန်နယ်အစီအစဉ်နှင့် အတားအဆီးဂျီသြမေတြီ လိုအပ်ပါသည်။ လေဝင်လေထွက်နှစ်ဆင့်ဝက်အူတစ်ခုတွင် လုပ်ဆောင်ခြင်းအဆင့်တစ်ခုထက်ပို၍ ရှိသည်။ ကိုးကားပြီး နှိမ်ချမှုအချိုးကို ဖော်ပြသည့် အဆင့်ကို မေးပါ။ လေဝင်လေထွက် ဧရိယာနှင့် ရေစုန်စုပ်ယူမှုအပိုင်းတို့ကို ယင်းပြည့်စုံသော ဒီဇိုင်း၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် အကဲဖြတ်ရန် လိုအပ်ပါသည်။Griff ၏ ဝက်အူဒီဇိုင်း ဆွေးနွေးမှုအတားအဆီးလမ်းကြောင်းများ၊ နှစ်ဆင့်ဝက်အူများနှင့် grooved barrels များ၏ထူးခြားသောအစာကျွေးခြင်းအပြုအမူကိုဖုံးအုပ်သည်။
အလားတူ၊ ရေလွှမ်းမိုးကျွေးမွေးခြင်းကို ထိန်းချုပ်ထားသော သို့မဟုတ် ငတ်မွတ်သော အစာကျွေးခြင်းမှ ခွဲခြားပါ။ သတ်မှတ်ချက်တွင် feeding mode ကိုရေးပါ။ မဟုတ်ပါက ပေးသွင်းသူသည် ထည့်သွင်းထားသော လုပ်ငန်းစဉ်သည် ထိန်းချုပ်ထားသော အစုလိုက်အပြုံလိုက် စီးဆင်းမှုကို ပေးဆောင်နေချိန်တွင် အပြည့်အ၀ ဖိဒ်ချန်နယ်ကို အကဲဖြတ်နိုင်ပါသည်။ ဤသည်မှာ ခြားနားသော စကြာဝဠာအချိုးကို ကျင့်သုံးရန် အကြောင်းပြချက်မဟုတ်ဘဲ ရှင်းလင်းရန် နယ်နိမိတ်အခြေအနေဖြစ်သည်။
Twin-screw extruder များသည် ၎င်းတို့၏ကိုယ်ပိုင်ဂျီသြမေတြီနှင့် လုပ်ငန်းစဉ်ဖော်ပြချက် လိုအပ်ပါသည်။ သမားရိုးကျ ဝက်အူတစ်ခုတည်း အတိမ်အနက်ဖြတ်လမ်းကို ကြားဖြတ်တွဲတစ်ခုတွင် မကျင့်သုံးပါနှင့် ၎င်းသည် ပြီးပြည့်စုံသော ဖိသိပ်မှုအပြုအမူကို ဖမ်းယူသည်ဟု ယူဆပါ။ ဝက်အူအစီအစဉ်၊ လည်ပတ်မှုမုဒ်၊ ဒြပ်စင် သို့မဟုတ် ပျံသန်းမှုပရိုဖိုင်နှင့် ထုတ်လုပ်သူပုံဆွဲခြင်းကို ပံ့ပိုးပေးပါ။
သတ်မှတ်ချက် မရှင်းလင်းသည့်အခါ ဤမေးခွန်းများကို အသုံးပြုပါ။
- ၎င်းသည် သမားရိုးကျ၊ အတားအဆီး၊ အဆင့်နှစ်ဆင့် သို့မဟုတ် ဝက်အူနှစ်လုံး ဒီဇိုင်းဖြစ်ပါသလား။
- ကိုးကားထားသော အချိုးကို အတိမ်အနက် သို့မဟုတ် ချန်နယ်ပမာဏများမှ တွက်ချက်ပါသလား။
- မည်သည့် feed နှင့် metering တည်နေရာများသည် တွက်ချက်မှုကို သတ်မှတ်သနည်း။
- ထိုနေရာများကြားတွင် ကွင်းအတွင်း သို့မဟုတ် ချန်နယ်စီစဉ်မှု ပြောင်းလဲပါသလား။
- ထည့်သွင်းထားသည့် ဖိဒ်စနစ်သည် ဒီဇိုင်းယူဆချက်နှင့် ကိုက်ညီပါသလား။
သတ်မှတ်ချက်တစ်ခုသည် စက်သမားကို ခန့်မှန်းရန်မလိုအပ်ဘဲ ထိုမေးခွန်းများကို ဖြေဆိုသင့်သည်။ မရပါက၊ မိတ္တူကိုခွင့်မပြုမီ အပြည့်အစုံကို ရယူပါ။ “3:1” သည် ၎င်း၏အဓိပ္ပာယ်ဖွင့်ဆိုချက်နှင့် လျှောက်လွှာကို သိရှိပြီးသည်နှင့် အသုံးဝင်သည်။
ရှိပြီးသားဝက်အူကို မိတ္တူကူးသင့်သလား သို့မဟုတ် ပြန်လည်ဒီဇိုင်းဆွဲသင့်ပါသလား။
မပြောင်းလဲသော အစားထိုးမှုသည် တပ်ဆင်ထားသည့် ဂျီသြမေတြီသည် ကျေနပ်ဖွယ်အရည်အသွေးနှင့် အထွက်ကို ပေးဆောင်သည့်အခါ၊ တာဝန်မှာ မပြောင်းလဲဘဲ၊ တိုင်းတာပြီးသော ဝတ်ဆင်မှု ယိုယွင်းမှုကို ရှင်းပြသည်။ မဝတ်ဆင်မီ မူလပြဿနာရှိနေသောအခါ၊ ဖော်မြူလာပြောင်းလဲသွားသောအခါ သို့မဟုတ် လုပ်ငန်းစဉ်သည် ၎င်း၏ယခင်လည်ပတ်မှုအပိုင်းအခြားပြင်ပတွင် လုပ်ဆောင်နေသောအခါ ၎င်းသည် ရွေးချယ်မှုအားနည်းသွားပါသည်။
ကိုးကားချက်တွင် ဆုံးဖြတ်ချက်နှစ်ခုကို ခွဲထုတ်ပါ- မူရင်းအတိုင်းအတာကို ပြန်လည်ရယူခြင်းနှင့် လုပ်ဆောင်ခြင်းပုံစံကို ပြောင်းလဲခြင်း။ စုတ်ပြဲနေသောဝက်အူသည် မတူညီသော compression ratio မလိုအပ်ဘဲ အစားထိုးရန် လိုအပ်နိုင်သည်။ အပြန်အလှန်အားဖြင့်၊ အတိုင်းအတာအသံထွက်ဝက်အူသည် စက်ရုံတွင်ထည့်သွင်းထားသည့်အစာနှင့်မကိုက်ညီတော့ပါ။

အဆိုပြုချက်များကို မနှိုင်းယှဉ်မီ အပြောင်းအလဲကို သတ်မှတ်ပါ။
ပေးသွင်းသူအား ပြဿနာဖြေရှင်းချက်ကို ရေးသားဖော်ပြပါ- ဥပမာ၊ "ပိုကောင်းတဲ့ဝက်အူလိုတယ်" အစား feed-form ပြောင်းလဲမှုပြီးနောက် ဖိအားမတည်ငြိမ်မှု။ အခြေခံပုံဆွဲခြင်းနှင့် လုပ်ငန်းဆောင်ရွက်မှုမှတ်တမ်းများ ထည့်သွင်းပါ။ ပြောင်းလဲထားသော အတိမ်အနက်၊ ဇုန်အလျား၊ အစေးနှင့် ရောစပ်ထားသည့် အင်္ဂါရပ်များကို သိရှိနိုင်ရန် အဆိုပြုထားသော ဒီဇိုင်းကို မေးပါ။
စက်ပိုင်းဆိုင်ရာ ပြန်လည်သုံးသပ်မှုကို သီးခြားထားပါ။ အလုပ်လုပ်သည့် အရှည်၊ ဒရိုက်-အဆုံး ချိတ်ဆက်မှု၊ တပ်ဆင်သည့် အင်တာဖေ့စ်များနှင့် တပ်ဆင်ထားသည့် စည်းဝေးပွဲကို ဆန့်ကျင်သည့် အစီအမံကို အတည်ပြုပါ။ အလုပ်ပိုကြာချိန်သည် စက်အဆင့် အပြောင်းအလဲ လိုအပ်နိုင်သည်။ ၎င်းသည် သာမာန် အစားထိုး ကျဆင်းမှု ယူဆချက် မဟုတ်ပါ။ ကိုးကားချက်တစ်ခုပေါ်ရှိ L/D မြင့်မားသော သတ်မှတ်ချက်သည် စွမ်းဆောင်ရည် တိုးလာရန် မျှော်လင့်ခြင်းမဟုတ်ဘဲ အတိုင်းအတာ စစ်ဆေးမှုကို စတင်သင့်သည်။
ထို့နောက် နှိုင်းယှဉ်မှု အခြေအနေများနှင့် လက်ခံမှု စံနှုန်းများအပေါ် သဘောတူသည်။ အစမ်းမစစ်ဆေးမီ ပစ္စည်း၊ ထုတ်ကုန်၊ လည်ပတ်မှုအချက်များ၊ အရည်အသွေးစစ်ဆေးမှုများနှင့် ထုတ်လုပ်မှုတိုင်းတာမှုများကို သတ်မှတ်ပါ။ ဒီဇိုင်းအင်္ဂါရပ်များစွာကို တညီတညွတ်တည်း ပြောင်းလဲပါက၊ စမ်းသပ်မှုသည် ပြီးပြည့်စုံသော အစားထိုးမှုကို အကဲဖြတ်သည်။ Compression Ratio တစ်ခုတည်းကြောင့် ရလဒ်ကို မသတ်မှတ်နိုင်ပါဘူး။
ဟိEJS extruder ဝက်အူစည် ထုတ်ကုန်စာမျက်နှာအစားထိုးစုံစမ်းမှုတစ်ခုအတွက် သက်ဆိုင်ရာစမှတ်ဖြစ်သည်။ အမှန်တကယ် အသုံးချပလီကေးရှင်းနှင့် ပုံဆွဲခြင်းကို ပံ့ပိုးပေးသောကြောင့် ဆွေးနွေးမှုသည် ယေဘူယျပိုလီမာအကွာအဝေးထက် ထည့်သွင်းထားသောစက်ကို အလေးထားပါသည်။
EJS ပေးပို့ရမည့်အရာနှင့် အစားထိုးမှုကို မည်သို့အတည်ပြုရမည်နည်း။
အသုံးဝင်သော စုံစမ်းမေးမြန်းမှုတစ်ခုသည် စက်ရုံမှ လုပ်ငန်းစဉ်လိုအပ်ချက်ကို ထုတ်လုပ်နိုင်သော ပုံနှင့် ချိတ်ဆက်နိုင်စေပါသည်။ မှားယွင်းသည်ဟု ယူဆပါက မူရင်းသတ်မှတ်ချက်ကို ပေးပို့ပါ၊ ထို့နောက် ပြောင်းလဲသွားသည်ကို ဖော်ထုတ်ပါ။ ပုံဟောင်းတစ်ခုသည် ထုတ်လုပ်မှုညွှန်ကြားချက်ကို တိတ်တဆိတ်မဖြစ်လာစေရန် တည်းဖြတ်မှုနံပါတ်များကို မြင်သာအောင်ထားပါ။
အောက်ပါအချက်အလက်များကို ထည့်သွင်းပါ-
- စက်ထုတ်လုပ်သူ၊ မော်ဒယ်၊ ဝက်အူအမျိုးအစားနှင့် တပ်ဆင်ထားသော အစိတ်အပိုင်းများကို ရည်ညွှန်းသည်။
- ပျံသန်းမှု အချင်း၊ အလုပ်လုပ်သည့် အရှည်၊ ဒရိုက်ဗ်အဆုံး အတိုင်းအတာနှင့် စည်/မျက်နှာပြင် ပုံများ။
- အစာကျွေးခြင်းနှင့် တိုင်းတာခြင်း အနက်၊ ဇုန်နယ်နိမိတ်များ၊ pitch ပရိုဖိုင်နှင့် အင်္ဂါရပ်များ ရောနှောခြင်း။
- အစေးအဆင့်၊ ဖြည့်စွက်ပစ္စည်းများ၊ အဖြည့်သွင်းခြင်း၊ အစားအစာပုံစံနှင့် ပြင်ဆင်မှုလုပ်ထုံးလုပ်နည်း။
- Feeder အစီအစဉ်၊ ပုံမှန် rpm၊ အထွက်၊ အရည်ပျော်-အပူချိန်နှင့် ဖိအားဖတ်ခြင်း
- ချို့ယွင်းချက်နမူနာများ၊ ပြုပြင်ထိန်းသိမ်းမှုမှတ်တမ်းနှင့် ကိုက်ညီမှုရှိနိုင်သော ဝက်အူ/စည် တိုင်းတာမှုများ။
- လိုအပ်သော ထုတ်ကုန်အရည်အသွေးနှင့် လက်ခံမှုအတွက် လည်ပတ်မှုအခြေအနေများ။
အောင်မြင်သော စတင်မှုတစ်ခုမျှသာမဟုတ်ဘဲ တည်ငြိမ်သောထုတ်လုပ်မှုကို နှိုင်းယှဉ်ပါ။
တပ်ဆင်ပြီးနောက်၊ စက်ပေးသွင်းသူ၏ ဘေးကင်းစွာ ခန့်အပ်ခြင်းဆိုင်ရာ ညွှန်ကြားချက်များကို လိုက်နာပါ။ အတည်ပြုထားသော ပစ္စည်းနှင့် စနစ်ထည့်သွင်းမှုကို အတည်ပြုပါ၊ လုပ်ငန်းစဉ်ကို တည်ငြိမ်စေရန် ခွင့်ပြုရန်နှင့် သတ်မှတ်ထားသော ကြားကာလတစ်ခုအတွင်း စာဖတ်မှုများကို စုဆောင်းပါ။ ဝက်အူအမြန်နှုန်းမှ ခန့်မှန်းခြင်းထက် သဘောတူညီသောအလေးချိန်နည်းလမ်းဖြင့် အထွက်အထွက်ကို မှတ်တမ်းတင်ပါ။
နှိုင်းယှဉ်ရန်အတွက်၊ တိုင်းတာထားသော ဒြပ်ထုအထွက်အဖြစ် rpm ဖြင့် ပိုင်းခြားထားသော သီးခြားအထွက်ကို တွက်ချက်ပါ။ rpm per kg/h ကဲ့သို့သော အထွက်ယူနစ်များကို မြင်အောင်ထားပါ။ ဤတန်ဖိုးကို အရည်အသွေး၊ အမှန်တကယ် အရည်ပျော်သည့် အပူချိန်၊ ဖိအားနှင့် မောင်းနှင်မှုဝန်တို့နှင့်သာ နှိုင်းယှဉ်ပါ။ ထုတ်ကုန်သည် သတ်မှတ်ချက်ပြင်ပသို့ ကျရောက်ပါက သို့မဟုတ် လုပ်ငန်းစဉ် မတည်မငြိမ်ဖြစ်လျှင် ပိုမိုမြင့်မားသော နံပါတ်တစ်ခုသည် တိုးတက်မှုကို မဖော်ဆောင်နိုင်ပါ။
| အစမ်းမှတ်တမ်း | တစိုက်မတ်မတ် မှတ်တမ်းတင်ပါ။ | ဘာကြောင့် အသုံးဝင်တာလဲ။ |
|---|---|---|
| ကျွေးပါ။ | အဆင့်၊ အများကြီး၊ ရောစပ်ပြီး ပြင်ဆင်မှု | ဂျီသြမေတြီနှင့် မသက်ဆိုင်သော အပြောင်းအလဲများကို ဖော်ထုတ်သည်။ |
| လည်ပတ်အချက် | မြန်နှုန်း၊ အပူချိန်သတ်မှတ်မှုနှင့် ဖိဒ်မုဒ် | နှိုင်းယှဉ်မှုကို ပြန်ပွားနိုင်စေသည်။ |
| ထုတ်လုပ်မှု | အစုလိုက်အပြုံလိုက် အထွက်နှုန်းနှင့် လက်ခံနိုင်သော ထုတ်ကုန် | စုစုပေါင်းထုတ်လုပ်မှုကို အသုံးဝင်သောထုတ်လုပ်မှုနှင့် ခွဲခြားထားသည်။ |
| လုပ်ငန်းစဉ်အခြေအနေ | အမှန်တကယ် အရည်ပျော်သည့် အပူချိန်၊ ဖိအားနှင့် မောင်းနှင်မှုဝန် | output တစ်ခုတည်းဖြင့် ဝှက်ထားသော အပေးအယူများကို ထုတ်ပြသည်။ |
| အရည်အသွေး | အတိုင်းအတာ၊ ပုံပန်းသဏ္ဍာန်နှင့် ချို့ယွင်းချက်များအား သဘောတူညီထားသည်။ | အစားထိုးမှုသည် တာဝန်နှင့် ကိုက်ညီမှုရှိမရှိ ဆုံးဖြတ်သည်။ |
လည်ပတ်မှုအမှတ်များပြောင်းသည့်အခါ နှိုင်းယှဉ်မှုကို ပြန်လုပ်ကာ တူညီသောတိုင်းတာမှုတည်နေရာကို ထားရှိပါ။ ပြဿနာရှိနေပါက၊ ပုံဆွဲပြင်ဆင်ခြင်းနှင့် နမူနာသတ်မှတ်ခြင်းများဖြင့် မှတ်တမ်းများကို ပြန်လည်ပေးပို့ပါ။ ဆက်သွယ်ပါ။EJS စက်မှုဝန်ကြီးဌာနသတ်မှတ်ထားသောအကြောင်းပြချက်မရှိဘဲ compression-ratio အပြောင်းအလဲကိုတောင်းဆိုမည့်အစား ထို package နှင့်။
သင်၏အစားထိုးဝက်အူကို ဆွေးနွေးပါ။
ထည့်သွင်းထားသောဝက်အူ၊ အမှန်တကယ် အစာကျွေးခြင်းနှင့် လုပ်ဆောင်ခြင်းပြဿနာကို ဖော်ပြပါ။ ခလုတ်သည် EJS သို့ အီးမေးလ်မူကြမ်းကို ဖွင့်ပေးသည်။ မပို့မီ ပုံများနှင့် ဓာတ်ပုံများ ပူးတွဲတင်နိုင်သည်။
မေးလေ့ရှိသောမေးခွန်းများ
extrusion screw compression ratio ကဘာလဲ။
၎င်းသည် ညီမျှသော လေယာဉ်ခရီးစဉ်များထက် တိုင်းတာခြင်းအပိုင်း ချန်နယ်ပမာဏနှင့် feed-section channel volume ၏ အချိုးဖြစ်သည်။ နှိုင်းယှဉ်နိုင်သော pitch နှင့် channel geometry ပါရှိသည့် သမားရိုးကျဝက်အူတစ်ခုအတွက်၊ တိုင်းတာခြင်းအတိမ်အနက်ဖြင့် ပိုင်းခြားထားသော feed depth သည် အသုံးဝင်သော အနီးစပ်ဆုံးကို ပေးဆောင်ပါသည်။ ၎င်းသည် ဂျီဩမေတြီအချိုး၊ ဖိအားအချိုး သို့မဟုတ် အထွက်၏အာမခံချက်မဟုတ်ပါ။
အမြစ်အချင်းများမှ compression ratio ကို မည်သို့တွက်ရမည်နည်း။
အချင်းရှိသော ချန်နယ်တစ်ခုစီ၏ အတိမ်အနက်ကို တွက်ချက်၍ အချင်း အနှုတ်အမြစ်အချင်းကို ပြင်ပသို့ ပျံသန်းမှုအဖြစ် နှစ်ပိုင်းခွဲပါ။ ထို့နောက် feed depth ကို metering depth ဖြင့် ပိုင်းခြားပါ။ သတ်မှတ်ထားသော အစားအစာနှင့် တိုင်းတာခြင်းတည်နေရာ၊ တစ်သမတ်တည်းယူနစ်များနှင့် သင့်လျော်သော ပျံသန်းမှုအချင်းများကို အသုံးပြုပါ။ စည်ပိုင်းအချင်းကို အသုံးမပြုပါနှင့် သို့မဟုတ် ဟောင်းနွမ်းနေသောဝက်အူသည် ၎င်း၏မူရင်းပုံနှင့် ကိုက်ညီနေသေးသည်ဟု ယူဆပါ။
3:1 ဝက်အူသည် အစေးတိုင်းအတွက် သင့်လျော်ပါသလား။
နံပါတ်၊ တူညီသောအချိုးသည် မတူညီသော ပကတိချန်နယ်အတိမ်အနက်နှင့် အကူးအပြောင်းပရိုဖိုင်များကို ဖော်ပြနိုင်သည်။ သင့်လျော်မှုသည် တိကျသောအဆင့်၊ အစားအစာပုံစံ၊ ဖြည့်စွက်ပစ္စည်းများ၊ နို့တိုက်ကျွေးမှုအစီအစဉ်နှင့် လည်ပတ်မှုအခြေအနေများပေါ်တွင်လည်း မူတည်ပါသည်။ အချိုးကို universal resin အကြံပြုချက်အဖြစ် ဆက်ဆံခြင်းထက် ပြီးပြည့်စုံသော ဂျီသြမေတြီနှင့် သတ်မှတ်ထားသော ထုတ်လုပ်မှုလိုအပ်ချက်ဖြင့် စတင်ပါ။
Compression Ratio တိုးလာခြင်းသည် အထွက်ကို တိုးစေပါသလား။
သေချာပေါက်။ feed depth ကိုပြောင်းလဲခြင်းနှင့် မီတာတိုင်းတာခြင်းအတိမ်အနက်ကိုပြောင်းလဲခြင်း နှစ်ခုလုံးသည် အချိုးကိုတိုးလာသော်လည်း ဝက်အူ၏ မတူညီသောအစိတ်အပိုင်းများကို ထိခိုက်စေပါသည်။ အစာကျွေးခြင်း၊ အရည်ပျော်ခြင်းနှင့် မြစ်အောက်ပိုင်း အခြေအနေများကို အတူတကွ ထည့်သွင်းစဉ်းစားရပါမည်။ တည်ငြိမ်သောတိုင်းတာထားသောထွက်ရှိမှုကို ထုတ်ကုန်အရည်အသွေး၊ အမှန်တကယ် အရည်ပျော်သည့်အပူချိန်၊ အစားထိုးမှုတစ်ခုမဆုံးဖြတ်မီ ဖိအားနှင့် drive load တို့နှင့် နှိုင်းယှဉ်ပါ။
တပ်ဆင်ထားသောဝက်အူများသည် ပုံဆွဲခြင်း၏အချိုးအစားကို မပြောင်းလဲဘဲ ပြဿနာဖြစ်စေနိုင်ပါသလား။
ဟုတ်ကဲ့။ ပုံသည် လက်ရှိအခြေအနေမဟုတ်ဘဲ ရည်ရွယ်ထားသည့် ဂျီသြမေတြီကို ဖော်ပြသည်။ သက်ဆိုင်ရာ ရာထူးများတွင် ဝက်အူနှင့် စည်ကို တိုင်းတာပြီး အတည်ပြုထားသော မူလအတိုင်းအတာများနှင့် နှိုင်းယှဉ်ပါ။ ဖိသိပ်မှုအချိုးအညွှန်းအညွှန်းသည် အလုပ်ကင်းရှင်းမှုကို ဖော်ပြခြင်းမရှိပါ၊ ၎င်းတံဆိပ်ကို ကူးယူခြင်းသည် တိုင်းတာမရသော ဝတ်ဆင်မှုပြဿနာကို ဖြေရှင်းပေးမည်မဟုတ်ပါ။
ဝက်အူနှစ်လုံး သို့မဟုတ် အတားအဆီးဒီဇိုင်းများအတွက် တူညီသောတွက်ချက်မှုကို ကျွန်ုပ်အသုံးပြုနိုင်ပါသလား။
သမားရိုးကျ single-channel depth shortcut ကို အကျုံးဝင်တယ်လို့ မယူဆပါနဲ့။ ချန်နယ်စီစဉ်မှု၊ ဝက်အူအမျိုးအစားနှင့် တွက်ချက်မှုတည်နေရာတို့ကို ဦးစွာခွဲခြားသတ်မှတ်ပါ။ အတားအဆီးလမ်းကြောင်းများ၊ အဆင့်လိုက်ဝက်အူများနှင့် intermeshing twin screws များသည် ပိုမိုပြည့်စုံသော ဂျီသြမေတြီဖော်ပြချက် လိုအပ်ပါသည်။ အစားထိုးသတ်မှတ်ချက်တစ်ခုတွင် အသုံးမပြုမီ မည်သည့် volumes သို့မဟုတ် အတိမ်အနက်မှ ကိုးကားထားသော အချိုးကို သတ်မှတ်သည့် ဒီဇိုင်နာအား မေးပါ။